阿摩線上測驗
登入
首頁
>
技檢◆機工類共同科目
>
115年 - 90001 機工類共同科目 丙級 工作項目 03:精密量測 1-60(2026/01/14 更新)#136831
> 試題詳解
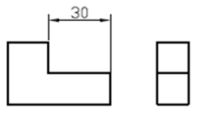
20. 以游標卡尺直接量測下圖之 30 ㎜尺寸,宜採用的量測方式為
(A)外側量測
(B)內側量測
(C)段差量測
(D)深度桿量測 。
答案:
登入後查看
統計:
A(0), B(0), C(2), D(0), E(0) #3798071
詳解 (共 1 筆)
MoAI - 您的AI助手
B1 · 2026/10/24
#7625648
本題考點 游標卡尺的四種量測功能,以及...
(共 884 字,隱藏中)
前往觀看
0
0
相關試題
57. 以游標卡尺直接量測下圖之 10 ㎜尺寸,宜採用的量測方式為(A)外側量測(B)內側量測(C)深度桿量測(D)段差量測。
#2247703
123. 以游標卡尺直接量測下圖之10mm尺寸,宜採用的量測方式為 (A)外側量測 (B)內側量測 (C)段差量測 (D)深度桿量測
#2900192
21. 以游標卡尺直接量測下圖之 10 ㎜尺寸,宜採用的量測方式為 (A)外側量測(B)內側量測 (C)段差量測 (D)深度桿量測 。
#3798072
22. 以游標卡尺直接量測階級桿之直徑,宜採用的量測方式為 (A)外側量測 (B)內側量測 (C)段差量測 (D)深度桿量測 。
#3798073
23. 以游標卡尺直接量測下圖之 20 ㎜尺寸,宜採用的量測方式為 (A)外側量測(B)內側量測 (C)段差量測 (D)深度桿量測 。
#3798074
24. 宜採用下列何種量具量測尺寸公差為±0.05 ㎜ 的工件? (A)鋼尺 (B)卡鉗 (C)游標卡尺 (D)分厘卡 。
#3798075
25. 宜採用下列何種量具量測尺寸公差為±0.01 ㎜ 的工件 (A)鋼尺 (B)卡鉗 (C)游標卡尺 (D)分厘卡 。
#3798076
26. 分厘卡歸零時,發現襯筒與套筒 0 點刻劃線偏量約為 0.01 ㎜,此時宜調整(A)套筒 (B)襯筒 (C)棘輪 (D)主軸固定鎖 。
#3798077
27. 分厘卡歸零時,發現襯筒與套筒 0 點刻劃線偏量約為 0.05 ㎜,此時宜先調整 (A)套筒 (B)襯筒 (C)棘輪 (D)主軸固定鎖 。
#3798078
28. 下圖中公制分厘卡的讀值是 (A)12.18 ㎜ (B)12.68 ㎜ (C)13.18 ㎜ (D)13.68㎜ 。
#3798079
相關試卷
115年 - 90001 機工類共同科目 乙級 工作項目 09:品質管制 1-40(2026/01/14 更新)#136850
2026 年 · #136850
115年 - 90001 機工類共同科目 乙級 工作項目 08:氣油壓概論 1-55(2026/01/14 更新)#136849
2026 年 · #136849
115年 - 90001 機工類共同科目 乙級 工作項目 07:電腦概論 1-44(2026/01/14 更新)#136848
2026 年 · #136848
115年 - 90001 機工類共同科目 乙級 工作項目 06:機件原理 1-52(2026/01/14 更新)#136847
2026 年 · #136847
115年 - 90001 機工類共同科目 乙級 工作項目 05:機械工作法 51-72(2026/01/14 更新)#136846
2026 年 · #136846
115年 - 90001 機工類共同科目 乙級 工作項目 05:機械工作法 1-50(2026/01/14 更新)#136845
2026 年 · #136845
115年 - 90001 機工類共同科目 乙級 工作項目 04:金屬材料 1-52(2026/01/14 更新)#136843
2026 年 · #136843
115年 - 90001 機工類共同科目 乙級 工作項目 03:精密量測 51-74(2026/01/14 更新)#136842
2026 年 · #136842
115年 - 90001 機工類共同科目 乙級 工作項目 03:精密量測 1-50(2026/01/14 更新)#136841
2026 年 · #136841
115年 - 90001 機工類共同科目 乙級 工作項目 02:行業數學 1-50(2026/01/14 更新)#136840
2026 年 · #136840
 阿摩線上測驗
登入
阿摩線上測驗
登入